Skip to content
NEWS.
協和精工の工具
製品案内
協和精工の製品
製品情報
PCD工具
cBN工具
超硬工具
オーダーメイド
製品紹介動画
技術情報
加工テスト
製品検索
企業情報
会社案内
協和精工の取り組み
企業活動
SDGsへの取り組み
ISO14001
腕時計製造販売
MINASE公式サイト
腕時計 OEM製造
お問い合わせ
ENGLISH
技術情報
2014年12月8日
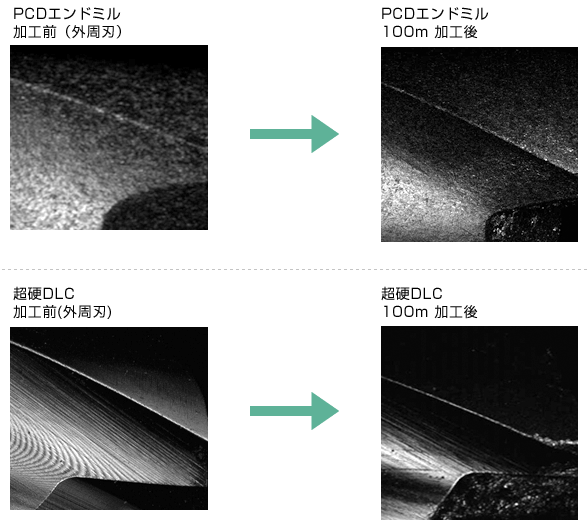
アルミ(非鉄金属)加工におけるPCD工具の優位性
アルミ(非鉄金属)加工におけるPCD工具の優位性
PCDエンドミルvs超硬DLCコート付
被削材
アルミ合金
使用工具
φ0.9スクエアエンドミル
回転数
15.000㎜/min-1
切込み量
0.05㎜
加工方法
平面加工
面精度
PCDエンドミル
Ra2.52μm
超硬DLC
Ra3.69μm
【まとめ】
PCDエンドミルは100m加工しても摩耗変化はほとんどなかった。また、材料との親和性が極めて低い為、切粉の溶着も少なく、面精度が良好だった。
Prev
Previous:
超硬直彫り加工事例/PCDエンドミル
Next:
Webサイトリニューアルのお知らせ
Next
最新の記事
「JIMTOF202…
お知らせ
2026年9月1日
「メディカルクリエー…
お知らせ
2026年9月1日
「第3回 [九州] …
お知らせ
2026年9月1日
「ウノコーポレーショ…
お知らせ
2026年6月15日
事務所移転および名称…
お知らせ
2026年5月30日
「2026京滋マシン…
お知らせ
2026年5月22日
Programming School
Mauris maximus sed eros eget posuere. Integer at pellentesque!
Learn more
We recommend
「JIMTOF2026 第33回日本国際工作機械見本市」に出展いたします
お知らせ
2026年9月1日
「メディカルクリエーションふくしま2026」に出展いたします
お知らせ
2026年9月1日
「第3回 [九州] 半導体産業展」に出展いたします
お知らせ
2026年9月1日
「ウノコーポレーション プライベートショー2026」に出展しました
お知らせ
2026年6月15日
事務所移転および名称変更のお知らせ
お知らせ
2026年5月30日
「2026京滋マシン&ツールソリューションフェアー」に出展しました
お知らせ
2026年5月22日
弊社製品価格改定のお知らせ
お知らせ
2026年4月30日
「セミコンジャパン2025」に出展しました
お知らせ
2025年10月16日
「富士精工展」に出展しました
お知らせ
2025年10月16日
「ISマシンツールテクノフェア2025」に出展しました
お知らせ
2025年10月16日
「メディカルクリエーションふくしま2025」に出展しました
お知らせ
2025年10月16日
「三和工機様 プライベート展示会」に出展しました
お知らせ
2025年10月16日
Go to Top
Menu
NEWS.
協和精工の工具
製品案内
協和精工の製品
製品情報
PCD工具
cBN工具
超硬工具
オーダーメイド
製品紹介動画
技術情報
加工テスト
製品検索
企業情報
会社案内
協和精工の取り組み
企業活動
SDGsへの取り組み
ISO14001
腕時計製造販売
MINASE公式サイト
腕時計 OEM製造
お問い合わせ
ENGLISH